Mehr Funktionen auf weniger Raum: Dieses Versprechen trieb bereits die frühe Mikroelektronik an. Doch schon damals war klar, dass die mögliche Packungsdichte wenig darüber aussagt, wie kompakt ein funktionierendes Gerät werden kann.
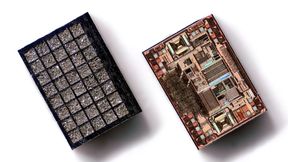
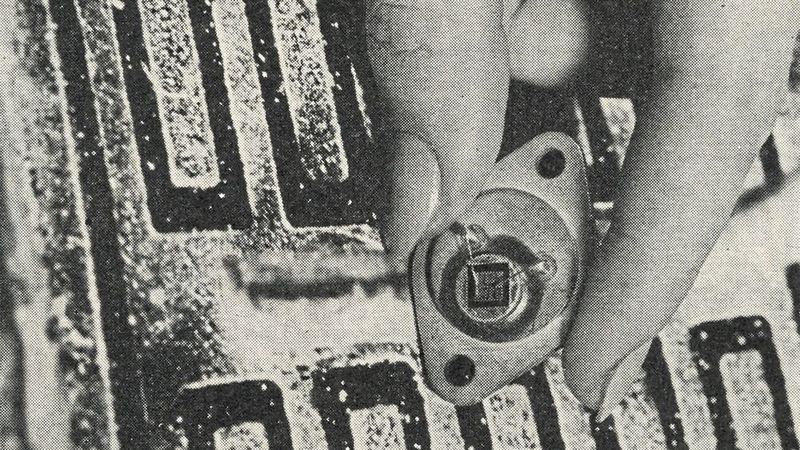
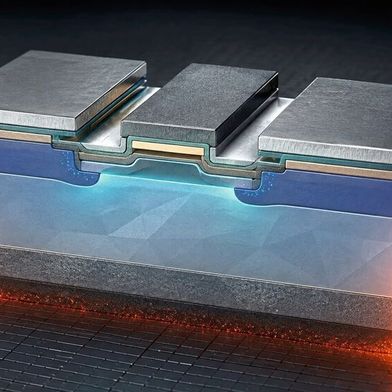
Bild 1: Geöffneter Silizium-Schalttransistor für hohe Ströme. Auffällig ist die Raumstruktur des elektrischen Systems, die im Hintergrund des Bildes vergrößert sichtbar ist.
(Bild: Siemens)
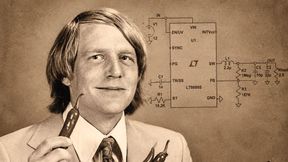
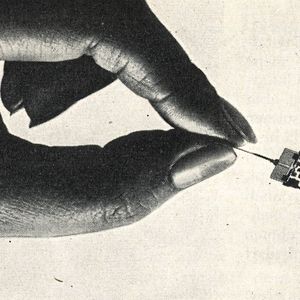
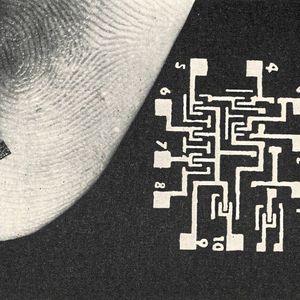
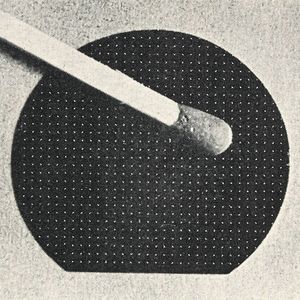
Auf einer Fingerkuppe: 15 Transistoren, 13 Widerstände und die zugehörigen Verbindungen. Mit diesem Bild machte Dr.-Ing. Ulrich Kirschner in seinem Beitrag „Mikroelektronik und Integration“ 1966 den Fortschritt greifbar. Eine Schaltung, die zuvor eine Platine im Postkartenformat beansprucht hatte, passte nun auf ein winziges Halbleiterplättchen. Für Raumfahrt, Nachrichtentechnik und Rechner bedeutete das weniger Gewicht und Bauraum. Zugleich versprach die geringere Zahl einzelner Verbindungsstellen eine höhere Zuverlässigkeit.
Doch der eigentliche Umbruch reichte tiefer. Mit der Integration änderte sich, welche Bauelemente wirtschaftlich waren, welche elektrischen Eigenschaften sie mitbrachten und wie frei Entwickler ihre Schaltungen dimensionieren konnten. Eine bewährte Schaltung einfach kleiner nachzubauen, schöpfte die Möglichkeiten der neuen Technik nicht aus.
Bildergalerie
Der Transistor: billiger als der Widerstand
Beim Aufbau aus diskreten Bauelementen war es wirtschaftlich sinnvoll gewesen, mit möglichst wenigen Transistoren auszukommen. Kirschner beschrieb, wie sich dieses Verhältnis im integrierten Schaltkreis verschob: Ein zusätzlicher Transistor koste häufig weniger als ein Widerstand und fast immer weniger als ein Kondensator.
Entscheidend war der Flächenbedarf auf dem Halbleiter. Der Autor erläuterte, dass die Kosten eines integrierten Widerstands wesentlich von seiner geometrischen Größe abhingen. Auch Kapazitäten beanspruchten wertvolle Fläche: Für die damals beschriebenen Strukturen benötigte ein Kondensator mit 100 pF ungefähr so viel Siliziumfläche wie zwei Transistoren. Damit änderte sich erstmals das wirtschaftliche Optimum des Entwurfs. Eine Schaltung mit mehr aktiven Bauelementen konnte günstiger sein, wenn sie dafür flächenintensive passive Elemente einsparte. Die vertraute Gleichsetzung von geringer Bauteilzahl und niedrigen Kosten verlor ihre Verlässlichkeit.
Ein anschauliches Beispiel für die Möglichkeiten aktiver Schaltungstechnik sind Stromspiegel. Sie stellen Ruheströme bereit oder dienen als aktive Lasten in Verstärkerstufen. Bei integrierten Transistoren lassen sich zudem Flächenverhältnisse gezielt nutzen, um Stromverhältnisse einzustellen. Solche Strukturen zeigen, weshalb eine integrierte Schaltung anders aufgebaut sein kann als eine diskrete Lösung für dieselbe Aufgabe.
Ein Widerstand bringt seine Umgebung mit
Auch elektrisch ließ sich das einzelne Bauelement nicht mehr unabhängig von seiner Herstellung betrachten. Kirschner beschrieb integrierte Widerstände als streifenförmige, p-leitende Schichten. Ihr Widerstandswert ergab sich aus dem Schichtwiderstand und dem Verhältnis von Länge zu Breite. Mit dieser Struktur entstanden weitere Eigenschaften: eine verteilte parasitäre Kapazität sowie ein parasitärer pnp-Transistor zum Substrat. Der Entwickler erhielt somit neben dem gewünschten Widerstand zusätzliche elektrische Wirkungen, die das Verhalten der Schaltung beeinflussen konnten.
Bemerkenswert ist, dass Kirschner diese Effekte nicht ausschließlich als Störung behandelte. Die verteilte Widerstands-Kapazitäts-Struktur ließ sich nach seiner Darstellung auch für frequenzselektive Funktionen in Verstärkerschaltungen nutzen. Ebenso konnte ein positiver Temperaturkoeffizient helfen, negative Temperaturkoeffizienten anderer Schaltungsteile zu kompensieren. Darin steckt ein bis heute tragfähiger Entwurfsgedanke. Wer die physikalische Realisierung kennt, kann ihre Eigenschaften gezielt berücksichtigen und teilweise funktional nutzen. Das Schaltbild allein beschreibt noch nicht das gesamte elektrische Verhalten.
Die Fertigung entwirft mit
Bei einer diskreten Schaltung konnten Entwickler die Bauelemente weitgehend einzeln auswählen und auf ihre jeweilige Aufgabe abstimmen. In der integrierten Schaltung verband sie dagegen ein gemeinsamer Herstellungsprozess. Dotierungen, Schichtdicken und die Anordnung im Substrat setzten Randbedingungen für mehrere Elemente zugleich.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Kirschner erläuterte das am Zusammenspiel von pnp- und npn-Transistoren. Die Prozessfolge musste so gewählt werden, dass beide Transistortypen brauchbare Eigenschaften erhielten. Was einem Element zugutekam, ließ sich deshalb nicht beliebig unabhängig vom Rest optimieren.
Auch die Serienfertigung verschob die Rechnung. Viele aufwendige Prozessschritte konnten wirtschaftlich werden, weil sie zahlreiche Strukturen gleichzeitig erzeugten. Der Autor führte als Beispiel die gleichzeitige Herstellung von 100.000 Widerständen auf 50 Siliziumscheiben in einem Aufdampfprozess an. Der Aufwand des einzelnen Fertigungsschritts sagte wenig über die Kosten des einzelnen Bauelements aus.
Damit wurde Fertigungstechnologie zu einer Grundlage des Schaltungsentwurfs. Eine elektrisch überzeugende Lösung musste zugleich zu den Möglichkeiten und Beschränkungen des Prozesses passen.
Mehr Integration hilft bei Wärme nicht
Neben Fertigung und Fläche erkannte Kirschner die Grenzen der Wärmeabfuhr. Einer theoretisch erreichbaren Dichte von 100.000 Bauelementen je Kubikzentimeter stellte er eine praktische Abschätzung gegenüber. Bei durchschnittlich 1 mW je Bauelement ergäben sich für 100.000 Elemente insgesamt 100 W Leistungsaufnahme. Für ein entsprechendes Gerät veranschlagte er mindestens einen Kubikdezimeter Raum.
Diese historische Abschätzung ist keine allgemeingültige Kühlungsgrenze. Sie verdeutlicht aber die Unterscheidung zwischen herstellbarer Bauteildichte und betreibbarem System. Anschlüsse, Schutz und Wärmeabfuhr beanspruchten zusätzlichen Raum. Beim heutigen Stapeln mehrerer Chips tritt dieser Zielkonflikt erneut hervor. Kurze Verbindungen und eine hohe Integrationsdichte müssen mit der Wärmeabfuhr vereinbar bleiben. Überlagern sich thermische Hotspots, wird bereits die Aufteilung der Funktionen auf die einzelnen Chips zu einer thermischen Entwurfsaufgabe.
Neue Technik verlangt neue Entwurfsregeln
Kirschner erwartete, dass standardisierte Schaltkreise die Entwicklungsarbeit zunehmend auf Systemfragen verlagern würden. Der Entwickler müsse sowohl die Halbleitertechnologie als auch die Anforderungen des vollständigen Geräts verstehen. Der Rückblick zeigt, wie früh diese Verbindung sichtbar wurde. Integration verändert die Kosten einzelner Funktionen, schafft neue Abhängigkeiten zwischen Bauelementen und verschiebt technische Grenzen. (mr)