Cell-to-Cell-Konnektivität in Stromerbatterien gilt als eine der wichtigsten Schnittstellen, um Einzelzellen zu einem leistungsfähigen Gesamtsystem zu verschalten und Ströme, Spannungen sowie Temperaturen präzise zu überwachen. Dr. Svenja Müller, Director Productmanagement bei TE Connectivity erklärte uns, wie das Unternehmen dazu beiträgt, diese zu gewährleisten.
Herausforderung C2C-Konnektivität in EV-Batterien: Jedes Batteriedesign bringt einzigartige Anforderungen an Layout, Leistung und Sicherheit mit sich.
(Bild: Stefanie Eckardt)
Der Wandel der Automobilindustrie weg vom Fahrzeug mit Verbrennungsmotor hin zum Stromer ist nicht nur aus ökologischer, ökonomischer und technologischer Sicht sinnvoll. Elektrofahrzeuge bieten darüber eine schnellere Beschleunigung, sofortiges Drehmoment und ein besseres Fahrgefühl.
Eine wichtige Rolle spielen bei der Elektrifizierung von Fahrzeugen Hochvolt-Verbindungslösungen, da sie ein zentrales Element bei der sicheren und effizienten Übertragung von elektrischer Energie und Strömen sind. Mit TE Connectivity steht ein Player bereit, der entsprechende Lösungen für elektrische Antriebssysteme, Batteriesysteme, den Ladepfad oder Hilfssysteme im Portfolio hat.
TE Connectivity sitzt an einer Schlüsselstelle zwischen Batterie, Leistungselektronik und Fahrzeug. Welche Veränderungen sehen Sie aktuell bei Ihren Kunden, die die nächste Generation von Connectivity-Lösungen erforderlich machen?
Dr. Svenja Müller: Also der größte Trend oder die größte Challenge, die wir sehen ist der Cost-Down – wir brauchen weitaus mehr Stromtragfähigkeit bzw. Power-Density. Einfach gesagt: die Batterie muss leistungsfähiger werden. Es dürfen keine Verluste durch Wärme und Hitze erzeugt werden, weil dadurch nicht nur ein Derating-Problem entsteht, sondern auch ein Kosten- bzw. ein Effizienzthema. Mit allem, was Wärme produziert, verringert sich die Effizienz. Das ist die Core-Challenge der gesamten Industrie – und das seit Jahren. Wir schauen, dass wir unserer Steckverbinder fit für die Herausforderung machen können, also kleinere und effizientere Komponenten zu entwickeln, die mehr Strom übertragen mit günstigeren Werkstoffen und über eine bessere Systemarchitektur verfügen.
Welche Anforderungen an die Stromtragfähigkeit, Kontaktierung, Isolation und thermische Bewusstheit nehmen mit steigender Ladeleistung zu?
Dr. Müller: Also einfach gesagt: Fast alle. Wir sehen es vor allem bei einem Thema wie dem Schnellladen. Denn hier ist die Erwartungshaltung des Kunden, dass in fünf Minuten sein Auto geladen ist. Wir haben eine Lösung entwickelt, bei der eine ungekühlte Ladedose im Fahrzeug in Kombination mit einem gekühlten Ladestecker und einer entsprechenden Ladeinfrastruktur kurzzeitig Ströme von bis zu 1.000 A ermöglicht. Bei einem 800-V-Batteriesystem entspricht das theoretisch einer Ladeleistung von bis zu 800 kW. Unter geeigneten Bedingungen können so innerhalb von fünf bis sechs Minuten rund 80 kWh Energie übertragen werden. Das entspricht je nach Fahrzeug und Energieverbrauch einer zusätzlichen Reichweite von etwa 400 bis 500 km. Im Bereich Hochvolt-Verbindungslösungen, sind wir dabei, die Stecker leichter zu designen.
Wir arbeiten auch wieder daran, Aluminiumleitungen ins Fahrzeug zu bringen. Sie erinnern sich, wir hatten vor etwa 10 Jahren schon einmal das Thema auf dem Schirm und wollten Aluleitungen im Auto verbauen. 2,5 bis 6 m2, das hat sich damals nicht durchgesetzt. Aber momentan gibt es wieder vermehrt Anfragen von vielen Automobilherstellern, ob man doch Aluminiumleitungen ins Fahrzeug bringt. Aluminiumleitungen, also zum einen Querschnitte von 2,5 bis 6 m2, aber auch große Querschnitte bis 200 m2. Es sind teilweise Leitungen, aber auch Busbars. Und hier geht es vor allem darum, wie diese Aluminiumleitungen zuverlässig kontaktiert werden können, ohne zu viel Wärmeleistung zu erzeugen. Vor 10 Jahren war man natürlich in erster Linie auf Verbrennungsmotoren fokussiert und damals waren dann tatsächlich auch eher kleinere Querschnitte im Fokus, also alles bis ca. 10 Quadratmeter. Und man darf nicht vergessen, es gab auch schon eine Kostendiskrepanz zwischen Kupfer und Aluminium. 2014 hat Kupfer pro Kilo circa 5 Euro mehr als Alu gekostet; 2026 kostet das Kilo Kupfer bereits 7 Euro mehr als ein Kilogramm Alu. Auch wenn ich glaube, dass man erst mit den ganzen chinesischen Automobilherstellern merkt, was Kostendruck bedeutet.
Wie verändern sich die Anforderungen an Connectivity-Lösungen durch 800-V-Architekturen?
Dr. Müller: Der Punkt hier ist: Wenn man eine Architektur mit zwei Batteriebänken hat, also zwei Bänke mit 400-V-Batterien, und die Ladestation nur 400 V liefert, wie lädt man dann eine 800-V-Batterie auf? Eine der möglichen Architekturen sieht also so aus: Man hat zwei Bänke. Unsere Komponente sorgt dafür, dass die Batterien parallel geschaltet werden. Im Parallelbetrieb kann man die Batterie mit 400 V laden, und wenn man in den Fahrmodus wechselt oder ein 800-V-Ladesystem nutzt, kann man sie in Reihe schalten. Diese Komponente ersetzt drei Bank-Schütze. Das ist einer der größten Vorteile. Man spart Kosten, Platz und Gewicht. Zudem handelt es sich um eine bistabile Komponente; man benötigt keine Stromversorgung, um sie in Reihe oder parallel zu schalten.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Zudem bietet sie einen enormen Vorteil in puncto Sicherheit, weil sie keine unzulässigen Zustände aufweist, wie sie bei einer Anordnung mit drei Bankschützen auftreten können. Auch in Hinsicht auf das Kurzschlussverhalten kann dieses Bauteil einen Kurzschlussstrom von bis zu 27.000 A bei einer Dauer von 3 ms bewältigen. Bei den derzeit verfügbaren Schützen erreicht man wahrscheinlich höchstens 20.000 bis 22.000 A.
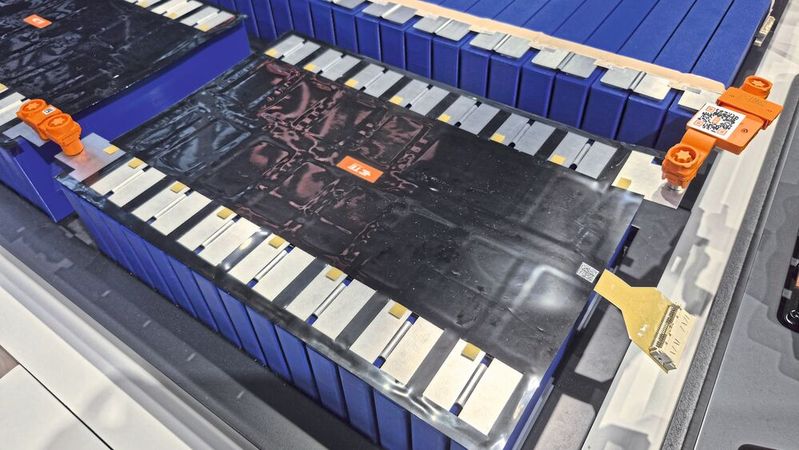
Verschiedene Herausforderungen bringt die C2C-Konnektivität in E-Autobatterien mit sich aufgrund der vielzähligen Zellformen und -größen sowie der chemischen Zusammensetzung mit sich. Jedes Batterie-Design hat eigene Anforderungen an Layout, Leistung und Sicherheit, so dass eine einheitliche Lösung in der Regel nicht praktikabel ist. Hier sieht sich TE gut positioniert, wie uns Svenja Müller erklärt.
Auf der Battery Show hat TE seine Cell-to-Cell-Lösungen vorgestellt, die entwickelt wurden, um die elektrische, thermische und mechanische Leistung von Batteriemodulen und E-Fahrzeugen zu optimieren. Welche Vorteile bringen diese mit?
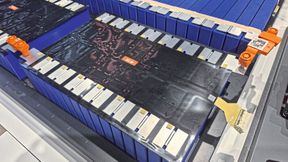
Dr Müller: Unser erstes System haben wir 2018 vorgestellt. Im Vergleich zu heute hatten wir damals ein sehr massives Carrierboard mit einer FFC Sense Line. In der nächsten Designstufe ging es darum zu sagen, welche Bauelemente sich vermeiden ließen, da sie keinen Mehrwert boten. Dieses Carrierboard war tatsächlich nur dazu da, um es von unserer Produktion zum Automobil- oder Batteriehersteller zu bringen, um es auf die Batteriezellen zu schweißen. Jetzt bei der nächsten Evaluationsstufe haben wir das Carrierboard extrem verschlankt. Die Kontaktierungsflächen auf den Batteriezellen bleiben unverändert. Dadurch kann weiterhin jede einzelne Batterie überwacht werden, die Zellspannung gemessen und die Zelle bei Bedarf gezielt zu- oder abgeschaltet werden, um eine gleichmäßige Entladung sicherzustellen. In der nächste Evaluationsstufe arbeiten wir mit einem Hilfs-Carrier, das nach der Montage – also nach dem Aufschweißen – wieder entfernt wird. Das spart jede Menge Gewicht und Kosten.
Im Endeffekt wäre das günstigste System ohne Carrier. Das Problem ist in dem Fall, dass für manche OEMs die Luft- und Kriechstrecken nicht ausreichend weit auseinander sind, denn man möchte die Zellen natürlich so nah wie möglich aneinander haben. Deswegen haben wir ein neues Konzept entwickelt, das gibt es auch auf dem Markt, mit einem laminierten System. Da wurde ein Puffer zwischen den einzelnen Zellen integriert, um Luft- und Kriechstrecken zu schaffen.
C2C-Lösungen sind zwar hochgradig kundenspezifisch, basieren jedoch auf einem modularen Plattformansatz. Die Herausforderung besteht darin, eine wirtschaftlich skalierbare Plattform zu schaffen und gleichzeitig die notwendige Flexibilität für unterschiedliche Zellformate, Batteriearchitekturen und OEM-Anforderungen bereitzustellen. Die Kernprozesse, Fertigungstechnologien und Designprinzipien bleiben dabei weitgehend identisch, während die kundenspezifische Ausprägung an die jeweilige Anwendung angepasst wird. Wir unterstützen prismatische, zylindrische und Pouch-Zellen und begleiten unsere Kunden von der Konzeptphase über Prototyping und Industrialisierung bis hin zur vollautomatisierten Serienfertigung. Unabhängig davon, ob der Fokus auf Cell-to-Pack-Architekturen, Gewichtsreduktion, Thermomanagement oder einer verbesserten Sensorintegration liegt, entwickeln wir die passende Lösung auf Basis einer skalierbaren Technologieplattform. Mit unseren Cell-to-Cell-Lösungen zeigen wir, wie sich TE von einem Komponentenlieferanten zu einem Systempartner entwickelt hat, der elektrische Kontaktierung, Sensorik, Fertigungsprozesse und Automatisierung zu einer integrierten Gesamtlösung verbindet.(se)