Höhere Datenraten, steigende Leistungsdichten, Lieferkettenrisiken und neue Anforderungen an Recycling und Lebensdauer bringen Standard-FR-4 zunehmend an Grenzen. Die Industrie sucht deshalb nach spezialisierten Materialien und neuen Konzepten. Das hat Folgen für Design, Fertigung und EMS.
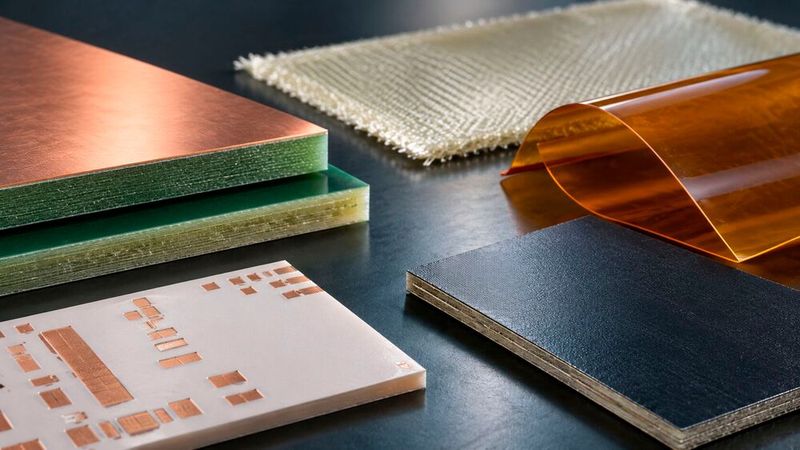
Unterschiedliche Leiterplatten- und Substratmaterialien stehen für verschiedene Anforderungen an Signalübertragung, Wärmeableitung, Flexibilität und Zuverlässigkeit. FR-4 bleibt dabei wichtig, wird aber zunehmend durch spezialisierte Materialsysteme ergänzt.
(Bild: Dall-E / KI-generiert)
FR-4 ist noch lange nicht am Ende und es ist damit zu rechnen, dass der glasfaserverstärkte Epoxidwerkstoff noch lange das Basismaterial für einen großen Teil der industriellen Elektronik bleibt. Doch die Leiterplatte, so wie wir sie kennen, muss sich mittlerweile mannigfaltigen Herausforderungen stellen. Denn nicht jede FR-4-Materialvariante ist kurzfristig verfügbar und für jede Fertigung und Anwendung geeignet.
Moderne Baugruppen müssen gleichzeitig hohe Datenraten, steigende Leistungsdichten, bleifreie Lötprozesse, thermische Zyklen, Miniaturisierung, lange Lebensdauern und wachsende Nachhaltigkeitsanforderungen bewältigen. Und zunehmend muss sich die Leiterplattenbeschaffung mit der Verfügbarkeit der Grundmaterialien auseinandersetzen, denn mittlerweile spielen Knappheiten bei Glasfasergeweben, Harzen und Kupferfolien eine Rolle.
Wenn wir also darüber reden wollen, wie sich die Zukunft der Leiterplatte gestalten könnte, dann beginnt die Diskussion nicht mit einem einzelnen Nachfolger für FR‑4. Vielmehr rückt eine größere Materialvielfalt in den Fokus, etwa weiterentwickelte Epoxidharze, Low-Loss-Laminate, PTFE- und LCP-Systeme, BT-Materialien, Metallkern- und Keramiksubstrate sowie recyclingfähige Harzsysteme.
FR-4 ist keine eindeutige Materialspezifikation
FR-4 bezeichnet keineswegs eine einzelne Rezeptur, sondern eine Familie flammgeschützter, glasfaserverstärkter Epoxidlaminate. Die relevanten Leistungsmerkmale werden über Klassifikationen und IPC-Spezifikationen beschrieben. Die Norm IPC-4101F ist aus dem Jahr 2026; sie definiert Anforderungen an Basismaterialien für starre und mehrlagige Leiterplatten.
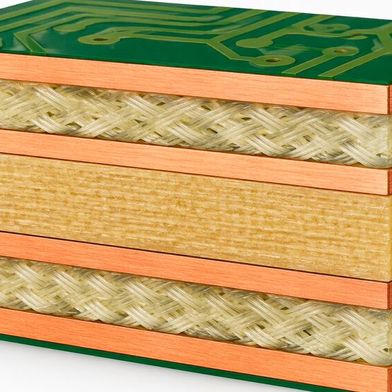
In der Praxis unterscheiden sich FR-4-Materialien unter anderem bei der Glasübergangstemperatur, der Z-Achsen-Ausdehnung, der Zersetzungstemperatur, der Delaminationszeit, der Feuchtigkeitsaufnahme, der Dielektrizitätskonstante und dem Verlustfaktor. Ein bloßer Vermerk „FR-4“ reicht für anspruchsvolle Baugruppen daher immer weniger aus. Entscheidend ist die konkrete Kombination aus Harzsystem, Glasgewebe, Harzanteil, Kupferfolie, Lagenaufbau und Fertigungsprozess.
Auch die Versorgungslage zeigt, dass FR-4 nicht beliebig und jederzeit verfügbar ist, wie wir in unserem Bereich zu den steigenden Preisen von FR‑4 und Prepreg aufgegriffen haben. Die ILFA berichtete im März 2026, dass sich die Lieferzeiten für Standard-FR-4 bei wichtigen Lieferanten von wenigen Tagen auf rund vier Wochen verlängert hätten. Für High-Tg- und Low-Dk-Materialien wurden Lieferzeiten von bis zu 140 Tagen genannt. Als Ursachen wurden unter anderem eine angespannte Versorgung mit Glasfasergewebe, steigende Rohstoffkosten und die Nachfrage aus dem KI- und Rechenzentrumsbereich genannt.
Knappheiten bedeuten jedoch nicht, dass FR-4 kurzfristig verschwindet. Sie bedeuten aber, dass die bisherige Annahme einer dauerhaft kurzfristigen Verfügbarkeit zunehmend riskant wird.
Wo FR-4 technisch an Grenzen kommt
FR-4 ist ein guter Kompromiss aus Preis, mechanischer Stabilität, elektrischer Isolation, Flammwidrigkeit und Fertigbarkeit. Die Grenzen des Werkstoffs zeigen sich vor allem dort, wo eine einzelne Leiterplatte mehrere Extreme gleichzeitig erfüllen muss. Bei hohen Datenraten etwa werden die Dielektrizitätskonstante und der Verlustfaktor entscheidend. Sie beeinflussen Signallaufzeit, Impedanz, Übersprechen und Übertragungsverluste. Der Verlust entsteht dabei nicht nur im Kupfer, sondern auch im Dielektrikum. Glasgewebe und Harzanteil können Dk (die relative Dielektrizitätskonstante) und Df (der dielektrische Verlustfaktor) bereits deutlich beeinflussen.
Bei hohen Leistungsdichten ist die Wärmeableitung die zweite zentrale Grenze. Organische Leiterplattenmaterialien sind in erster Linie elektrische Isolatoren und keine effizienten Wärmeleiter. Kupferflächen, thermische Vias und Heatspreader können die Situation verbessern, ersetzen aber nicht immer einen definierten thermischen Pfad.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Dank der extrem niedrigen Dielektrizitätskonstante (Dk) und des extrem niedrigen Verlustfaktors (Df) eignet sich MEGTRON 7 für die hohen Übertragungsgeschwindigkeiten und großen Datenmengen, die bei Servern und Routern für 5G anfallen.
(Bild: Panasonic)
Wie weit die Materialeigenschaften auseinanderliegen können, zeigen Herstellerdaten: Panasonic gibt für MEGTRON 7 eine Wärmeleitfähigkeit von 0,40 W/(m·K) an, Ventec nennt für glasfreie Thermal-Bond-Produkte 3,2 bis 12 W/(m·K), während Ferrotec für ein AlN-AMB-Keramiksubstrat 170 W/(m·K) ausweist. Die Werte des organischen Laminats, des glasfreien thermischen Bonding-Materials und des AlN-Keramiksubstrats sind wegen unterschiedlicher Materialaufbauten und Messbedingungen nicht direkt vergleichbar, verdeutlichen aber die unterschiedlichen thermischen Einsatzbereiche.
Bei wiederholten Lötzyklen und thermischen Belastungen zählen außerdem die Glasübergangstemperatur, die Zersetzungstemperatur, die Z-Achsen-CTE, das Delaminationsverhalten, die Feuchteaufnahme, das CAF-Risiko und die Zuverlässigkeit der Durchkontaktierungen. Ein höherer Tg-Wert allein garantiert noch keine robuste Leiterplatte.
Welche Alternativen gibt es?
Materialweg
Industrieller Stand
Typische Stärke
Wesentliche Grenze
High-Tg-, Low-CTE- und Low-Loss-Epoxid
Serienreif und kommerziell verfügbar
Gute Kompatibilität zu bestehenden Prozessen
Höhere Kosten und teilweise knappe Spezialmaterialien
PTFE- und LCP-Systeme
In HF-, Radar- und flexiblen Anwendungen etabliert
Sehr geringe Verluste, gute Hochfrequenzeigenschaften
Mechanik, CTE, Handling und Fertigungsaufwand
BT- und Cyanatester-Systeme
Besonders in IC-Packages und Hochleistungsmodulen etabliert
Hohe Temperaturfestigkeit, niedriger CTE, gute elektrische Eigenschaften
Kein universeller FR-4-Ersatz
IMS, DBC und AMB-Keramik
In Leistungselektronik, LED und Automotive im Einsatz
Sehr gute Wärmeabfuhr und elektrische Isolation
Höhere Kosten, spröde Keramik, andere mechanische Auslegung
Glass-free Bondply
Kommerziell für High-Speed und Thermal Management
Kein Glasfaser-Weave-Effekt, bessere Homogenität
Noch kein allgemeiner Standard für beliebige Multilayer
Recyclingfähige Epoxide
Erste industrielle Qualifikationen und Pilotansätze
Glas und etablierte Prozesskette bleiben erhalten
Recyclingprozess, Kosten und breite Marktverfügbarkeit
Vitrimere und wasserlösliche Substrate
Forschung, Demonstratoren und Evaluierungsboards
Reparatur oder Rückgewinnung von Materialien
Langzeitqualifikation, Skalierung und Recyclinginfrastruktur
Polyimid-Systeme
In Flex-, Starrflex- und Hochtemperaturanwendungen etabliert
Hohe Temperaturbeständigkeit, gute mechanische Flexibilität und hohe Zuverlässigkeit
Höhere Kosten, Feuchteaufnahme und anspruchsvollere Verarbeitung
Hydrocarbon-/keramikgefüllte Low-Loss-Laminate
In Hochfrequenz-, Radar- und High-Speed-Anwendungen etabliert
Niedrige Verluste bei teilweise FR-4-näherer Verarbeitung als PTFE
Höhere Materialkosten und enger definierte Prozessfenster
Der realistischste kurzfristige Weg: Glas behalten, Harz verändern
Eine der derzeit industrienäheren Forschungsrichtungen verzichtet nicht auf die Glasfaser selbst, sondern verändert das Harzsystem. Eine im Juni 2026 in Communications Chemistry veröffentlichte Arbeit beschreibt ein Epoxid-System mit acetal-funktionalisierten MDA-Härtern. Die Autoren berichten, dass FR-4-ähnliche kupferkaschierte Laminate die Anforderungen von IPC-4101/128 erfüllen. Das System wurde auf einer industriellen CCL-Fertigungslinie untersucht. Für ein ausgewähltes Laminat werden unter anderem eine Glasübergangstemperatur von etwa 157 °C und eine Beständigkeit gegenüber einem 288-°C-Löttauchtest von 900 Sekunden angegeben.
Die Arbeit geht über reine Materialproben hinaus. Die Autoren berichten von Leiterplattenqualifikationen mit bleifreien Reflow-Zyklen, Temperaturwechseltests, CAF-Prüfungen und IST-Zyklen. Außerdem wurde das Laminat nach dem Entfernen des Kupfers zerkleinert und chemisch abgebaut. Die entstehenden Produkte konnten anschließend wieder als Bestandteil eines CEM-3- beziehungsweise CEM-1-ähnlichen Laminats eingesetzt werden. Interessant ist der Ansatz vor allem deshalb, weil die bestehende industrielle Architektur weitgehend erhalten bleibt: Glasfaser, Kupferfolie, Prepreg, Laminieren, Bohren, Strukturieren und Bestücken müssen nicht grundsätzlich neu erfunden werden.
Die Aussagekraft muss allerdings eingeordnet werden. Der Beitrag wurde zunächst als uneditierte Frühfassung veröffentlicht. Außerdem wurde die Arbeit unter anderem von Adesso Advanced Materials, Shengyi Technology und Lenovo finanziert. Die publizierten Ergebnisse zeigen einen konkreten industriellen Qualifikations- und Recyclingpfad, belegen aber noch keine breite unabhängige Serienanwendung über mehrere Hersteller und Regionen hinweg. Trotzdem ist der Ansatz näher an einer industriellen Lösung als viele vollständig neue Substratkonzepte. Er verändert vor allem das Harz und nicht die gesamte Fertigungskette.
Ein weiterer Ansatz aus der Zhejiang University zeigt, dass recyclingfähige Epoxid-Systeme derzeit aus mehreren Richtungen untersucht werden. Die Forscher entwickelten ein gem-Dimethyl-Dithioketal-Epoxidharz, das im Betrieb thermisch und chemisch stabil bleibt, sich aber unter gezielt oxidierenden Bedingungen wieder abbauen lässt. Daraus gefertigte Leiterplatten erreichten laut der im August 2026 in Nature Communications veröffentlichten Arbeit eine thermomechanische Stabilität von rund 220 °C und zuverlässige elektrische Verbindungen auch nach 90 Tagen bei 105 °C. Beim Recycling ließ sich das Harz in Wasserstoffperoxid-Lösung selektiv zersetzen; Kupfer mit 99,5 Prozent Reinheit und die Glasfasern konnten zurückgewonnen werden. Die abgebauten Harzbestandteile wurden zudem als Klebstoff weiterverwendet.
Vitrimere: gute Laborergebnisse, offene Fragen bei der Industrialisierung
Eine zweite Forschungsrichtung sind Vitrimere. Dabei handelt es sich um Polymernetzwerke mit dynamischen chemischen Bindungen. Sie behalten im Betrieb Eigenschaften eines duroplastischen Materials, können unter bestimmten Bedingungen aber repariert, umgeformt oder wiederverwendet werden. Ein Team der University of Washington entwickelte glasfaserverstärkte Vitrimer-Leiterplatten. Die 2024 in Nature Sustainability veröffentlichte Arbeit demonstrierte eine Fertigung mit Laminieren, Ätzen, Laserstrukturierung, Durchkontaktierung und Löten. Außerdem entstand ein funktionsfähiger IoT-Demonstrator mit 2,4-GHz-Funkübertragung.
Die Forscher berichten von 98 Prozent Rückgewinnung des Vitrimer-Polymers, 100 Prozent Rückgewinnung der Glasfasern und 91 Prozent Rückgewinnung des eingesetzten Lösungsmittels. Beschädigte Leiterplatten konnten über mehrere Reparaturzyklen hinweg wieder funktionsfähig gemacht werden. Der entscheidende Vorbehalt: Der Recyclingprozess beruht nicht auf einfachem Auflösen in Wasser, sondern auf dem Quellen des Polymers in einem organischen Lösungsmittel. Dafür wären Sammel-, Demontage-, Aufbereitungs- und Lösungsmittelkreisläufe erforderlich. Auch Kostenparität und Rücknahmesysteme bleiben offene Fragen. Vitrimere sind damit ein wichtiger Forschungsansatz für Reparatur und Kreislaufwirtschaft. Ein allgemein verfügbarer Drop-in-Ersatz für langlebige Industrie-, Automotive- oder Verteidigungsbaugruppen sind sie noch nicht.
Wasserlösliche und biologisch abbaubare Substrate bleiben eine Nische
Wasserlösliche und biologisch abbaubare Substrate verfolgen einen anderen Ansatz. Ein bekanntes Beispiel ist Soluboard von Jiva Materials, ein auf Naturfasern und einem wasserlöslichen Polymer basierendes Leiterplattensubstrat. Infineon setzte Soluboard bereits für Demo- und Evaluierungsboards ein und berichtete 2023 von drei unterschiedlichen Boards und mehr als 500 eingesetzten Einheiten. Das ist ein konkreter industrieller Einsatz, allerdings ausdrücklich im Bereich von Demonstrations- und Evaluierungsboards.
Für kurzlebige Elektronik, Evaluierungsboards, Lernsysteme oder Produkte mit kontrollierter Rücknahme kann dieser Ansatz interessant sein. Für langlebige Industrie- und Automotive-Produkte fehlen jedoch noch breitere Nachweise zu Temperatur- und Feuchtealterung, mechanischer Belastung, CAF, Vibrationsfestigkeit, Langzeitlagerung und Flammwidrigkeit.
Außerdem ist eine biologisch abbaubare Leiterplatte nicht automatisch eine biologisch abbaubare Baugruppe. Kupfer, Lötstellen, Bauteile, Lacke, Klebstoffe und Beschichtungen bleiben Teil des Gesamtsystems. Ein anderes Substrat kann die Demontage erleichtern, ersetzt aber kein Rücknahme- und Recyclingkonzept.
Viele Alternativen sind längst keine Zukunftsmusik mehr
Bei Hochgeschwindigkeits- und Hochfrequenzanwendungen ist die Industrie längst über Standard-FR-4 hinaus. Panasonic positioniert seine MEGTRON-Materialien für Server, Router, Supercomputer, Automotive-Radar und weitere Hochgeschwindigkeitsanwendungen. Für MEGTRON 7 werden beispielsweise ein Dk-Wert von 3,31 und ein Df-Wert von 0,0023 bei 14 GHz sowie eine Tg von 200 °C angegeben. MEGTRON 8 ist unter anderem für hochlagige Leiterplatten mit mehr als 20 Lagen vorgesehen.
Für Radar-, Antennen- und Mikrowellenanwendungen kommen PTFE-basierte Laminate zum Einsatz. LCP wird vor allem in flexiblen Hochfrequenzschaltungen eingesetzt. BT-Materialien wiederum sind bei IC-Packages, CSP, BGA, Flip-Chip, SiP und Automotive-Modulen etabliert.
Für die Leistungselektronik ist der Wechsel zu IMS, DBC oder AMB ebenfalls längst Realität. Keramiksubstrate aus Aluminiumoxid, Aluminiumnitrid oder Siliziumnitrid werden unter anderem für Power-Module, Solarwechselrichter und Motorsteuerungen eingesetzt.
Alternativen zu FR-4 existieren bereits. Sie sind aber auf bestimmte technische Aufgaben zugeschnitten und nicht als universeller Ersatz gedacht.
Ein Materialwechsel verändert den gesamten Stack-up
Für Leiterplattendesigner ist ein Materialwechsel kein mechanischer Austausch. Er verändert in vielen Fällen das elektrische, thermische und fertigungstechnische Verhalten der gesamten Leiterplatte.
Der Lagenaufbau muss neu gerechnet werden: Dk und Df müssen bei der relevanten Frequenz und mit der tatsächlichen Materialkonstruktion berücksichtigt werden. Glasgewebe, Harzanteil, Kupferrauhheit und Lagentoleranzen beeinflussen die Impedanz. Ein Wechsel auf ein Low-Loss-Material kann deshalb neue Leiterbahnbreiten, Abstände und Lagenaufbauten erfordern. Bei Hochgeschwindigkeitssignalen sollte der Designer nicht mit einem allgemeinen „FR-4-Dk“ arbeiten, sondern mit einem geprüften Design-Dk des konkreten Materials und Fertigungsaufbaus. Die Impedanzkontrolle muss anschließend durch den Leiterplattenhersteller bestätigt werden.
EMV lässt sich nicht allein durch Material lösen: Ein niedriger Df-Wert reduziert die Signaldämpfung, garantiert aber keine gute elektromagnetische Verträglichkeit. Rückstrompfade, Referenzflächen, Massekonzept, Via-Stitching, Steckverbinder, Gleichtaktströme, Filter und Gehäuse bleiben entscheidend. Ein neuer Werkstoff kann die Signalqualität verbessern oder die Auslegung erleichtern. Er ersetzt aber weder ein gutes Stack-up noch EMV‑Simulation und -Messung.
Wärme muss als Systempfad betrachtet werden: Bei höheren Verlustleistungen reicht es nicht, nur eine thermisch leitfähigere Basismaterialvariante auszuwählen. Entscheidend ist der gesamte Pfad vom Bauteil über Pad, Kupfer, Vias, Dielektrikum, Heatspreader und Gehäuse bis zur Umgebung. Mögliche Maßnahmen reichen von größeren Kupferflächen, dickeren Kupferlagen und thermischen Vias über eingebettete Kupferstrukturen bis zu glasfreien Bondplys, IMS, DBC oder AMB. Die Wahl zwischen FR-4, IMS und Keramik ist daher häufig eine Architekturentscheidung und keine reine Materialentscheidung.
Robustheit braucht mehr als einen hohen Tg: Für langlebige Baugruppen sollten nicht nur Tg und Td betrachtet werden, sondern unter anderem auch Z-Achsen-CTE, T260 und T288, Feuchtigkeitsaufnahme, CAF-Verhalten, Delaminationsrisiko, Kupferhaftung sowie die Zuverlässigkeit von Durchkontaktierungen und Microvias. Der entsprechende Nachweis sollte nicht ausschließlich aus dem Datenblatt kommen. Für Automotive-, Industrie-, Medizin- und Verteidigungsanwendungen sind eigene Testcoupons und Qualifikationspläne erforderlich.
Auch der EMS muss den Materialwechsel mittragen
Für den Bestücker ist der Basismaterialwechsel weniger sichtbar als für den Leiterplattenfertiger, aber keineswegs irrelevant. Viele High-Tg- und Low-Loss-Epoxide können mit vorhandenen Bestückungsanlagen verarbeitet werden. Das bedeutet jedoch nicht, dass die bisherige Prozessfreigabe automatisch weiter gilt. Boarddicke, Kupferverteilung, thermische Masse, Wärmeleitfähigkeit und Verwindung können sich verändern.
Auswirkungen sind unter anderem bei Reflow- und Vorheizprofilen, lokalen Temperaturunterschieden, Warpage, Lötstellenzuverlässigkeit, Feuchte, Baugruppenhandling, Selektiv- und Wellenlöten sowie bei Reparatur und Rework möglich. Bei Metallkern- und Keramiksubstraten kommen weitere Anforderungen hinzu. Keramik ist spröder als organisches Laminat, Metallkerne verändern die Wärmeverteilung, und die thermische Ausdehnung von Bauteil, Lot, Kupfer und Substrat muss zusammenpassen. Für EMS-Unternehmen bedeutet das: Das Leiterplattenmaterial darf nicht nur als Position im Einkauf behandelt werden. Es gehört in die Prozessfreigabe der gesamten Baugruppe.
DfM und DfX müssen früher beginnen
Die wichtigste Konsequenz ist organisatorischer Natur. Die Materialentscheidung darf nicht erst nach Abschluss des Layouts oder kurz vor der Serienfreigabe fallen. Bereits in der Konzeptphase sollte geklärt werden, welche IPC-Klassifikation und Leistungswerte benötigt werden, welche Dk- und Df-Werte bei der vorgesehenen Frequenz gelten, welche thermischen und mechanischen Kennwerte erforderlich sind und ob der Lagenaufbau für Impedanz, Wärme oder EMV angepasst werden muss.
Ebenso wichtig sind Fragen nach Zuverlässigkeitstests, qualifizierten Zweitlieferanten, Freigaben bei Leiterplattenfertigern und EMS, PCNs und Langzeitverfügbarkeit sowie nach Reparatur-, Rücknahme- und Recyclingpfaden. DfX umfasst damit weit mehr als Leiterbahnbreiten und Mindestabstände. Neben Fertigbarkeit und Bestückung gehören auch Testbarkeit, Zuverlässigkeit, Kosten, Umweltaspekte und Wiederverwendung dazu.
Wenn nicht nur das Basismaterial neu gedacht wird
Die Suche nach neuen Leiterplattenmaterialien ist nur eine Richtung der Entwicklung. Einige Forschungs- und Startup-Ansätze setzen inzwischen an einer anderen Stelle an: Sie verändern nicht nur das Substrat, sondern die Leiterbahnen selbst oder sogar die bisher feste Verschaltung einer Leiterplatte.
Ein Forschungsteam der Tokyo University of Science stellte 2025 beispielsweise ein Verfahren für extrem dünne gedruckte Leiterstrukturen vor. Viele leitfähige Tinten basieren auf Silber- oder Kupfernanopartikeln. Nach dem Drucken müssen diese Partikel durch einen thermischen Prozess miteinander verbunden werden. Dieses Sintern benötigt Energie, begrenzt die Auswahl temperaturempfindlicher Substrate und erzeugt vergleichsweise dicke und teilweise poröse Schichten.
Der japanische Ansatz verzichtet auf solche Nanopartikel. Stattdessen kommen metallorganische Verbindungen zum Einsatz, die sich beim Prozess zu kontinuierlichen leitfähigen Koordinations-Nanoschichten anordnen. Die entstehenden Filme sind nur wenige Nanometer dick und benötigen keine nachgelagerte Hochtemperaturbehandlung. Damit könnten perspektivisch auch Trägermaterialien interessant werden, die klassische Sintertemperaturen nicht vertragen – etwa bestimmte Folien, Papier oder biobasierte Substrate. Noch befindet sich das Verfahren allerdings im Forschungsstadium. Von einem Ersatz industrieller Kupferstrukturen auf Multilayer-Leiterplatten kann deshalb bislang keine Rede sein.
Noch grundsätzlicher denkt das kalifornische Startup Itera über Leiterbahnen nach. Das Unternehmen arbeitet an einem rekonfigurierbaren Substrat, bei dem die elektrische Verschaltung nicht durch fest geätzte Kupferbahnen vorgegeben ist. Stattdessen sollen Flüssigmetalllegierungen auf einem Glassubstrat durch elektrische Felder neu positioniert werden. Grundlage ist Elektrowetting, bei dem sich das Benetzungsverhalten einer Flüssigkeit durch ein elektrisches Feld beeinflussen lässt. Nach Angaben des Unternehmens sollen sich Schaltungen dadurch innerhalb von weniger als einer Minute verändern und erneut testen lassen.
Der Ansatz zielt bislang vor allem auf die Prototypenentwicklung. Entwickler könnten reale Bauteile einsetzen und ihre Verschaltung verändern, ohne für jede Iteration eine neue Leiterplatte fertigen zu lassen. Itera kündigt auch mehrlagige Substrate und Durchkontaktierungen an, nennt bislang aber nur wenige technische Details. Der Ansatz muss deshalb deutlich von serienreifen Leiterplattentechnologien unterschieden werden. Er zeigt jedoch, dass sich die Diskussion über die Leiterplatte der Zukunft nicht zwangsläufig auf die Frage beschränkt, welches Material FR-4 irgendwann ergänzt oder ersetzt. Auch Fertigungsverfahren, Leiterbahnen und die bislang festgelegte Struktur der Verschaltung werden neu gedacht.
Fazit: Nicht ein Nachfolger, sondern viele Wege neben FR-4
Die Industrie sucht keinen Universalersatz für FR‑4. Dafür ist FR-4 als Kosten-, Fertigungs- und Verfügbarkeitskompromiss zu erfolgreich. Die Entwicklung geht vielmehr in mehrere Richtungen gleichzeitig. Bestehende Epoxid-Systeme werden thermisch, elektrisch und mechanisch verbessert. Spezielle Materialklassen wie PTFE, LCP, BT, IMS und Keramik übernehmen Aufgaben, für die klassisches FR-4 nicht ausgelegt ist. Gleichzeitig wird an recyclingfähigen Harzen, Vitrimern und biologisch abbaubaren Substraten gearbeitet.
Der kurzfristig realistischste Hebel liegt wahrscheinlich in recyclingfähigen Epoxid-Systemen und hybriden Materialaufbauten. Sie können Vorteile etablierter Glasfaser- und Fertigungsprozesse mit besseren thermischen, elektrischen oder zirkulären Eigenschaften verbinden. Daneben zeigen Forschungsansätze zu ultradünnen gedruckten Leiterbahnen oder rekonfigurierbaren Verschaltungen, dass langfristig auch grundlegende Bestandteile der klassischen Leiterplatte neu gedacht werden könnten.
FR-4 wird also nicht verschwinden. Was verschwindet, ist eher die Vorstellung, dass die Bezeichnung allein eine ausreichende technische, wirtschaftliche und ökologische Entscheidung darstellt. Die robuste Leiterplatte der Zukunft wird nicht über ein einzelnes Basismaterial definiert, sondern über das Zusammenspiel aus Material, Design, Fertigung, Montage, Zuverlässigkeit, Versorgung und End-of-Life. (sb)