Damit Entwärmungskonzepte richtig und effizient funktionieren, müssen diese zunächst richtig berechnet, ausgewählt und an die Applikation mit deren Randparametern angepasst werden. Neben der thermischen Leistungsfähigkeit sind ebenso die Toleranzen der gewünschten Geometrie wichtig.
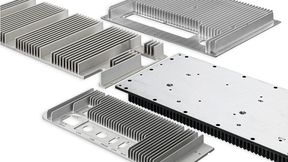
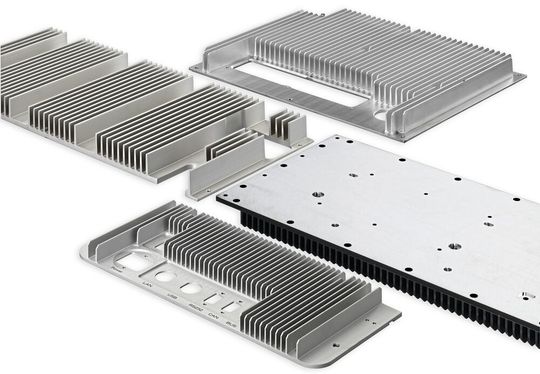
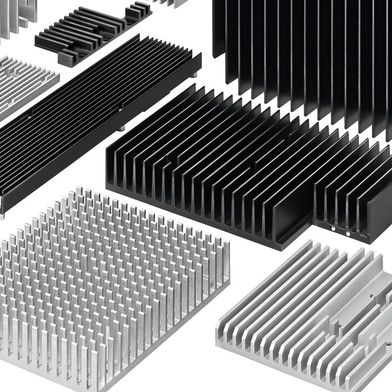
Strangkühlkörper: Kundenspezifisch bearbeitete Kühlkörper liefern ein effizientes jeweils auf die Applikation abgestimmtes thermisches Management.
(Bild: Fischer Elektronik)
Elektronische Bauteile erzeugen aufgrund physikalischer Abläufe im Betrieb Wärme, die keiner so richtig haben will. Diese sogenannte Verlustwärme schadet dem Bauteil auf lange Sicht und verkürzt dessen Lebensdauer mitunter drastisch, sofern die Verlustwärme nicht in einem für das Bauteil angenehmen Temperaturbereich gehalten wird. Hierfür gibt es effiziente Entwärmungslösungen, die auch Bauteilausfälle in der Anwendung vermeiden.
Hauptanwendungsgebiete der unterschiedlichen Entwärmungskonzepte sind in sehr vielen Bereichen der Elektronikindustrie wie auch im Defence-Bereich zu finden. Der Einsatz von elektronischen Systemen in diesem Sektor übersteigt die Anforderungen der industriellen Anwendung und erfordert vom thermischen Design ein ausgewogenes Zusammenspiel aus Zuverlässigkeit, Leistungsdichte, Robustheit sowie Langlebigkeit. Die verwendeten elektronischen Einzelgeräte oder Systemkomponenten arbeiten unter extremen Umgebungsbedingungen, erfordern höchste Präzision und Stabilität.
Bildergalerie
Zuverlässige Konzepte zur Bauteilentwärmung stellen sicher, dass empfindliche elektronische Komponenten unter allen Betriebsbedingungen innerhalb sicherer Temperaturgrenzen bleiben und langfristig betrieben werden, sodass die Einsatzfähigkeit, Lebensdauer und Sicherheit von Funktionsbaugruppen gewährleistet wird.
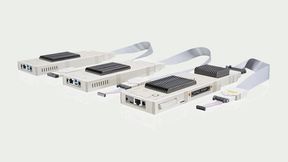
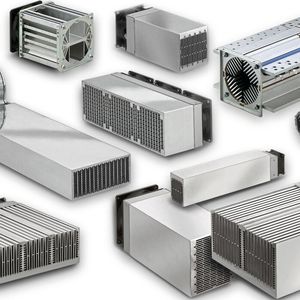
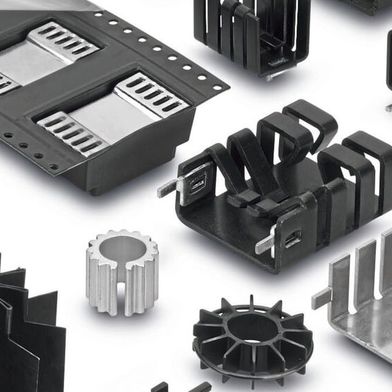
Leise Konzepte zur Elektronikentwärmung in Form von Strangkühlkörpern aus Aluminium (Aufmacherbild) sind weit verbreitet. Strangkühlkörper oder auch an die Applikation angepasste Aluminiumfrästeile bieten eine hohe Zuverlässigkeit, eine sehr geringe Störanfälligkeit, sind des Weiteren wartungsarm und liefern Vorteile bei elektromagnetischer Tarnung, weil sie keine beweglichen Teile oder laute Lüftermotoren erfordern. Reicht allerdings die thermische Leistungsfähigkeit der passiven Entwärmungskomponenten nicht aus, so wird je nach Anwendungsbereich auf aktive Lösungen wie zum Beispiel auf Lüfteraggregate (Bild 1) zurückgegriffen. Diese werden in der Praxis einfach mit redundanten und qualitativ sehr hochwertigen Lüftermotoren ausgestattet und sollten lediglich in der Einbausituation trotz Luftfilter gegen Staub und Schmutz geschützt werden.
Das thermische Design bezogen auf die jeweilige Einbausituation wird aufgrund der schnell entstehenden Komplexität mittels der thermischen Simulation analysiert und ausgelegt. Verschiedenartige KI-Softwareprogramme ermöglichen eine zustandsorientierte Wartung des thermischen Managements durch eine vorausschauende Fehlererkennung und einer adaptiven Steuerung.
In der Applikation verbaute Sensoren überwachen in Echtzeit die Bauteiltemperaturen, überprüfen und regeln durch KI-Algorithmen die Luftfördermengen der eingesetzten Lüftermotoren. Konzepte als digitaler Zwilling ermöglichen simulationsgestützte Prognosen unter variierenden Umgebungsbedingungen und vereinfachen Tests neuer Entwärmungslösungen, in der Theorie oftmals ohne vollständige physische Prototypen. In der Praxis zeigt sich allerdings, dass z.B. Strangkühlkörper in der Einbausituation nicht als Stand-Alone Lösung zu sehen sind, sondern immer als eine im Gerät verbaute Komponente im Zusammenspiel mit anderen Bauteilen. Herstellungsbedingte Toleranzfelder der jeweiligen Entwärmungskomponente können nicht simuliert bzw. vorhergesagt werden, sind allerdings mitunter sehr wichtig und an die Einbaulage anzupassen.
Abweichungen zur Wunschgeometrie nicht vernachlässigen
Aluminiumkühlkörper oder Aluminiumprofile als Basis für Lüfteraggregate werden im direkten Extrusionsverfahren hergestellt. Hierbei wird ein stark erwärmter Aluminiumbolzen mit hoher Presskraft durch eine Werkzeugmatrize mit eingebrachter Wunschgeometrie gepresst. Aufgrund von Fließgeschwindigkeiten des Materials, Temperaturunterschieden der beteiligten Komponenten, Reibungen in der Werkzeugmatrize und Auslauf des gepressten Profils sind Toleranzabweichungen zur Wunschgeometrie unvermeidbar. Zwar obliegen die beim Strangpressen zu erreichenden Toleranzfelder internationalen DIN-Normen, die aber je nach Größe des Strangpressproduktes von einigen zehnteln bis hin zu einigen Millimetern reichen.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Dieser Aspekt wird leider oftmals in der Vorplanung des thermischen Managements unterschätzt und vernachlässigt, was mitunter im Nachgang zu umfangreichen sowie meistens teuren Anpassungen führt. Empfehlenswert ist es, zulässige Toleranzabweichungen im Vorfeld gemäß der DIN-Normen herauszufiltern und mit der Einbausituation abzugleichen, ggf. eine mechanische CNC-Nachbearbeitung in Betracht zu ziehen.
Bei gepressten Strangkühlkörpern ist neben der Anpassung der Sägelänge und der damit verbundenen Sägetoleranz auch die Toleranz der Profilbreite und -höhe, der Winkelabweichung, der Verwindung und Planparallelität des Profils ebenso wie die Wanddickentoleranz oder Wölbung des Querschnittes zu bewerten.
Als wichtigster Punkt ist hierbei sicherlich die Wölbung des Strangkühlkörpers zu nennen. Die Bodenfläche des Kühlkörpers dient meist als Halbleitermontagefläche und kann konvex oder konkav ausgeprägt sein. Die Geradheit des Profils wird gemäß DIN-Norm als Hüllkurve spezifiziert, so dass Profillängen mitunter an einer Stelle konvex, an einer anderen Stelle konkav sein können und dürfen.
Dieser Effekt ist natürlich gleichfalls bei den Halbleitermontageflächen auf Lüfteraggregaten gegeben. Seitens der Halbleiterhersteller sind oftmals für eine fachgerechte Kontaktierung der Bauteile auf dem Kühlkörper gewisse Ebenheitswerte gefordert, welche presstechnisch allerdings nicht zu erreichen sind. Die Toleranzen des Kühlkörpers, aber auch des Bauteils, ergeben in Addition einen schlechten wärmetechnischen Kontakt, was unweigerlich zu höheren Temperaturen am Bauteil führt.
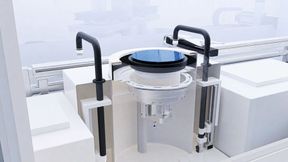
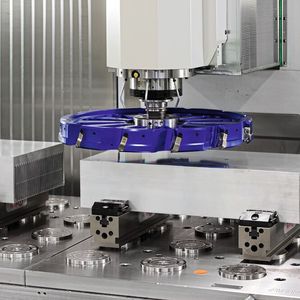
Sicherlich leisten verschiedenartige Wärmeleitmaterialien Abhilfe, nur sind solche TIM-Materialien bei der Betrachtung der Wärmeleitfähigkeit keine guten Wärmeleiter im Verhältnis zum Grundmaterial Aluminium. Wenn Wärmeleitmaterialien zur Vermeidung von Lufteinschlüssen zwischen der Kontaktpaarung eingesetzt sind, dann also so dünn wie möglich, da die Materialdicke einen direkten Einfluss auf den Wärmeübergangswiderstand hat. Mithilfe von modernen, effizienten und hochpräzisen CNC-Bearbeitungszentren (Bild 2) lassen sich Halbleitermontageflächen für Strangkühlkörper und Lüfteraggregate mit besonderer Güte in Hinblick auf exakt plan gefräste Oberflächen herstellen.
Bearbeitungsmöglichkeiten von Aluminiumkomponenten
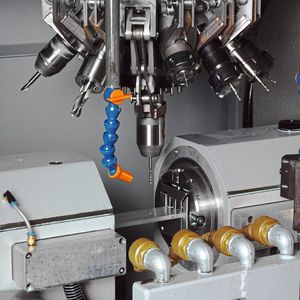
Aluminiumkühlkörper oder -komponenten mechanisch mittels vollautomatischer CNC-Maschinen zu bearbeiten (Bild 3) mag auf den ersten Blick nichts besonders sein. Dieser Eindruck täuscht allerdings, da die Bearbeitung bei der Umsetzung vielfach Herausforderungen mit sich bringt und ebenfalls gelernt sein will. Spannungen im zu verarbeitenden Material, die Spanntechnik der verwendeten CNC-Maschine, die Abarbeitung des Werkstücks nach festgelegen Prozessparametren, die Art und Qualität der eingesetzten Werkzeuge sowie Vibrationen während der mechanischen Bearbeitung beschreiben nur einen sehr kleinen Teil an Herausforderungen, die das Endergebnis und dessen Qualität deutlich verschlechtern können.
Präzise Fräsbearbeitungen jeglicher Art zur Adaption der ausgewählten Entwärmungskomponente an die Elektronik, wie zum Beispiel in Form von Durchbrüchen, Taschen, planen Halbleitermontageflächen, Bohrungen und Gewinden sind die Schnittstelle zu der in der Applikation verbauten Elektronik und müssen passgenau ausfallen.
Alle im Haus Fischer Elektronik anfallenden CNC-Bearbeitungen werden gemäß der Allgemeintoleranz DIN ISO 2768m durchgeführt, sofern der Kunde auf der fertigungsrelevanten Zeichnung nichts anders angibt. Sinnvoll und zu empfehlen ist es, ebenso spezifische Parameter, Bearbeitungs- und Montagebereiche für Halbleiter auf der Fertigungszeichnung anzugeben sowie die gewünschte Oberflächengüte näher zu spezifizieren. Exakt plan gefräste Halbleitermontageflächen werden zum Schutz gegen Kratzer bzw. grundsätzlichen Beschädigungen bei weiteren Bearbeitungsschritten mit einer zusätzlichen leicht haftenden Schutzfolie versehen. Diese kann problemlos und vor allem rückstandfrei kurz vor der Montage der Bauteile abgezogen werden. Umfangreiche mechanische Bearbeitungsmöglichkeiten sind heutzutage aus dem Serviceangebot eines Kühlkörperherstellers nicht mehr wegzudenken. Neben den bereits kurz genannten CNC-Bearbeitungsmöglichkeiten ist auch Kühlkörpermodifikation ein Thema. Für in den Kühlkörper eingebrachte Gewinde für die Montage können spezielle Drahtform-Gewindeeinsätze (Helicoil) eingeschraubt werden, wodurch stark belastbare Normgewinde mit hohen Scherfestigkeiten und erhöhten Auszugsmomenten entstehen.
Das Einpressen oder Aufschweißen von Gewindebolzen, Gewindebuchsen und Flachsteckern, sandstrahlen und schleifen für homogene Oberflächen bedrucken der Aluminiumkühlkörper sowie Oberflächenbeschichtungen wie eloxieren, lackieren und pulverbeschichten, elektrisch leitfähige und RoHS-konforme Beschichtungen mit SurTec 650 runden das Bearbeitungsportfolio ab. (kr)